
成功事例
"
企業向けソリューション
北米のギアボックスメーカー向けに1万8千kgまでのシームレスロールリング
プロジェクトの背景
重工業用ギアボックスおよび軸受ハウジングの北米メーカーは、リードタイムが5ヶ月以上に伸びた国内のリング圧延サプライヤーを代替する必要がありました。問題の部品は、鉱業用コンベアや風力タービンドライブトレインで使用されるギアブランク、軸受レース、ハウジングカラーとして使用される鍛造鋼リングであり、結晶粒の流れの連続性と寸法安定性がサービス寿命を直接決定する、大きくて厚肉のリングです。鍛造鋼リングプロジェクトのスナップショット
| 詳細 | 顧客プロファイル |
|---|---|
| 重工業用ギアボックスおよび軸受ハウジングOEM、北米(NDAにより名称非公開) | 製品範囲 |
| シームレス圧延鍛造鋼リング、リングブランク、カラーリング | 材質範囲 |
| 炭素鋼、合金鋼(42CrMo4 / 4140クラス)、ステンレス鋼および二相鋼 | 使用サイズ能力 |
| 重量50 kg – 18,000 kg; 内径50 mm – 6,500 mm; 厚さ30 mm – 1,500 mm | 規格 |
| ASTM、DIN、JIS、BS、GB — 顧客図面を優先 | 契約量 |
| 年間約2,600トン、19の部品番号にわたる | このプロジェクトを困難にした要因 |
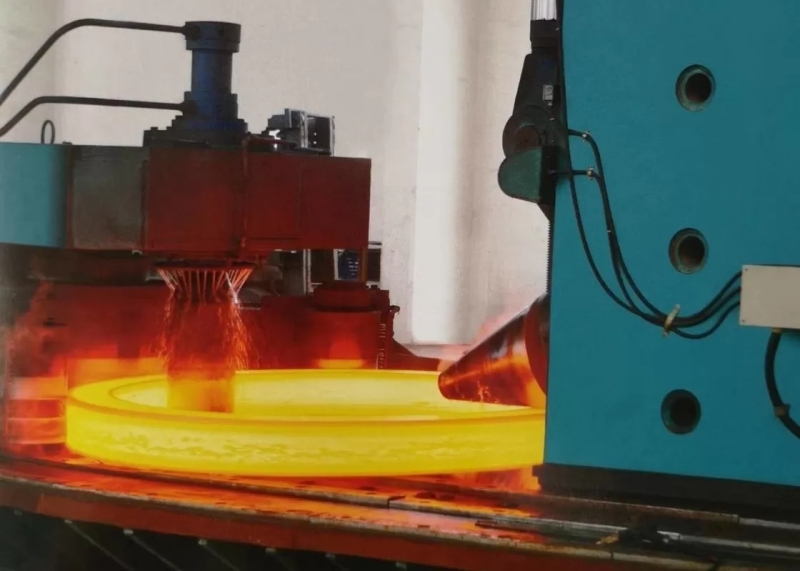
圧延リングは単純なディスクではありません。各リングは、穿孔、据え込み、圧延、そしてサイジングされ、各工程でお客様が後で加工する際の壁厚均一性が変化します。OEMの仕様では以下が要求されました。
シームレスで方向性のある結晶粒の流れ
- — 溶接または切断圧延の代替品は不可。接線方向の結晶粒の流れが、回転荷重下でのリングの耐疲労性を与えるためです。壁厚公差±3 mm以内
- 外径4.2 mまでのリングで、加工代を保護するため。厚肉セクションの全体焼き入れ
- — 最大の軸受レースリングでは壁厚1,200 mmまで、3つの深さでの硬度マッピングで検証。完全なトレーサビリティ
- 熱番号から完成リングまで、UTおよび寸法レポートを各部品ごとに提供。輸出梱包
- 海洋輸送および国内鉄道に耐え、楕円化や表面損傷を起こさないもの。FY Forgingsの納入方法
リング圧延プロセス設計。
- 19の各部品番号について、ブランク重量、穿孔径、圧延曲線、サイジング代を定義し、最大2つのサイズでシミュレーションチェックを行い、再加熱なしで最終壁厚に到達できることを確認しました。溶解と鍛造。
- 取鍋精錬および真空脱ガスを備えたアーク炉、最大5,000トンのプレスによるオープンダイ据え込み、その後、対称的なシームレスリングのためのラジアル・アキシャルリング圧延。熱処理。
- グレードに応じて正規化、焼入れ、焼戻し、または固溶化焼鈍を行い、チャート記録されたサイクルと熱ごとの硬度検証を実施。機械加工。
- 図面への粗加工、大口径リング用のCNC立形旋盤加工、および部品ごとの寸法レポート発行。検査と認証。
- UTおよびMT、PMI、寸法および硬度レポート、ならびに要求に応じたISO、SGS、BV、ABS、GL-DNV、KR、LRおよびM650認証。梱包。
- 多式輸送中の楕円化を防ぐためのラジアル補強を備えた、海上輸送に適した木製ケースとパレット。達成された結果
KPI
| 以前のサプライヤー | FY Forgingsの後 | 見積リードタイム |
|---|---|---|
| 150–180日 | 45–60日 | 壁厚偏差 |
| 典型的に±6 mm | ±3 mmまたはそれ以上 | 加工代の修正 |
| 19部品番号中4件 | 初回承認後ゼロ | 書類の完全性 |
| 部分的 | 出荷ごとに100% | 輸送中の破損クレーム |
| 12ヶ月で3件 | 14ヶ月でゼロ | 2つの最大の軸受レースの初回品リングは、寸法および冶金レビューを逸脱なく通過し、OEMは2四半期以内にすべての圧延リング購入をFY Forgingsに統合し、その後、内部旋盤負荷を軽減するために粗加工リングを追加しました。 |
バイヤーが当社の鍛造鋼リングを選ぶ理由
本物のシームレス圧延リング
- — 溶接継ぎ目なし、連続的な接線方向の結晶粒の流れ。幅広いサイズ
- — 50 kgから18,000 kg、内径6,500 mmまで、厚さ1,500 mmまで。材料の柔軟性
- — ASTM、DIN、JIS、BS、GB規格に準拠した炭素鋼、合金鋼、ステンレス鋼、二相鋼。社内熱処理および機械加工
- — 鋼から完成リングまで、単一の品質システム。30年以上のリング鍛造経験
- — 1993年設立、従業員506名、年間数万トンの生産能力。リング図面をお送りください

